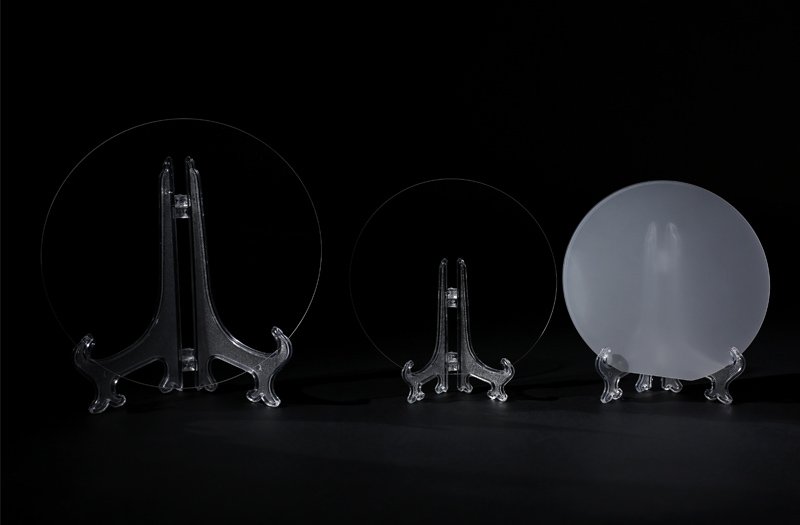
烟台力凯半导体技术有限公司在 2025 年第四季度完成 6 英寸蓝宝石衬底与 310 × 310 mm 方片的产线验证,本月起按订单批量排产。这家 2025 年 10 月成立的公司主营半导体材料精密切片加工,此前对外交付以 2 英寸、4 英寸规格为主。
推动这次扩容的不是设备清单,而是客户结构的变化。做图形化衬底(PSS)的客户在往更大面板走,做光学窗口的客户希望单片切出更大的有效面积,两边都指向同一个问题:单片可用面积不够,搬运和装夹的次数却下不来。
一个常被问到的选择是:既然有更大直径的晶锭,为什么不直接做 8 英寸?公司的回答是,切片本身不是门槛,下游配套才是。外延、光刻与 PSS 图形化的产线节奏还没跟上 8 英寸,先上大直径只会把公差压力转嫁给客户。目前公开规格止步于 6 英寸,晶锭侧仍保留 12 英寸能力。
产线改了什么
第一处是晶锭装夹。同一套夹具在小直径下靠自重与粘接就能稳住,到了 6 英寸,晶锭自重与切削反力都上了一个台阶,端面跳动一旦超差,切片后整批厚度都会带偏。新的装夹方案把粘接层厚度与固化时间纳入工艺卡,装夹完成后先测端面,再决定是否进刀。
第二处是 X 射线定向工装。晶向确认要在切片之前完成,直径变大后,同一角度误差对应的边缘位移更大,对中与角度重复性都要重新标定。改造后的工装把参考边的切出与定向放在同一次装夹里,客户拿到片子后可以用同样的方式复现定向,不必再靠标记去猜。
第三处是抛光承载盘。面积变大之后,压力均匀性直接决定 TTV 与平整度,承载盘的花盘沟槽、贴片方式与压力分布都做了调整。这一段没有捷径:把片子贴上去、抛完、取下、测量,改一处参数再重复一遍,直到整盘的厚度分布收敛。
验证方式与任何新件一样:切、磨、抛、测,四步循环。先看锯缝与损伤层是否在预期范围,再看研磨后的厚度分布,最后看抛光后的 TTV、平整度与表面粗糙度。数据收敛之前不放行批量,这一点在内部工艺卡上写得很直接。
客户拿到手的是什么
公开参数没有变化:C 面(0001)偏离 ±2°,厚度 700 / 1000 μm 公差 ±3 μm,抛光面 Ra ≤ 0.3 μm,355 nm 与 1064 nm 透过率高于 70 %。尺寸放大而公差放松,在公司看来不算进步,所以这次扩容没有动这些数值。
310 × 310 mm 方片的边长公差为 ±0.2 mm,四角与边缘按图纸倒角,用于 PSS 图形化时可以直接进入客户现有的贴片与曝光流程。对做光学窗口的客户,同一片可以切出更多、更大的有效窗口,边料损失随之下降。
检测环节逐片进行:X 射线确认晶向,千分尺测五点厚度,TTV 与平整度用设备读数,粗糙度取 Ra,光学级另测透过率,外观在受控光源下全检。每一批的数据单随货同行,批号可以追溯到具体晶锭。
对下游来说,这次扩容的实际意义是"少搬几次"。同样的可用面积,6 英寸与 310 × 310 方片意味着更少的装夹、更少的清洗与更少的转运,这些动作在洁净区里既费时间也费良率。一位客户在试用后给出的反馈是,单片面积上去以后,前段的手工干预明显减少。
产能方面,6 英寸与方片共用同一条多线切片线与同一套研磨、抛光工装,排产按订单厚度与表面要求分档,常规规格的交期按周计算。需要试切片的客户可以先走小批,实测数据出来之后再确定批量参数。
对新客户,公司的建议是先走小批试切:从同一根晶锭上取料,按目标厚度与表面要求切、磨、抛,出具厚度分布、TTV、Ra 与透过率的实测数据,再谈批量参数。这套流程对 6 英寸晶圆与 310 × 310 mm 方片一视同仁,一次试切片通常两周以内可以交,客户也可以拿试切片去做自己的外延或图形化验证。
两类客户看同一张方片的关注点并不相同。做 PSS 的客户在意表面缺陷密度与图形化之后的均匀性,做光学窗口的客户更在意透过率与波前质量。同一批片子在检测环节会按用途分开出具数据,避免用一套指标去评价两种完全不同的用途。
交付环节,每一批附数据单与批号记录,包装在洁净区按双层封装处理;客户如需第三方复检,公司可以提供留样。记录方式与母公司体系一致,目的是让"这一片是哪根晶锭切的"这个问题在任何时候都能得到回答。
以 310 × 310 mm 方片为例,同样一片在 PSS 产线上可以排布更多图形单元,曝光与显影的批次切换次数随之减少。对产线管理者来说,这类收益不体现在某一道工序的参数上,而是体现在整条线的节拍与人工干预次数上,属于用起来才会体会到的改进。
售后与技术支持沿用母公司的响应方式:工艺问题由工程师直接对接,必要时到现场看片、看参数。对切片这类强工艺属性的产品,一份参数表通常解决不了实际问题,这一点在公司内部被反复强调。
质量控制上,这次扩容没有新增检测项目,而是把原有项目的抽样比例提到了逐片。厚度、TTV、平整度、粗糙度与透过率都按片记录,外观在受控光源下全检;哪一片来自哪一根晶锭、哪一刀、哪一盘抛光,都能在批号里查到。
这次验证也复用了母公司在多线切割上的工艺积累:金刚线选型、张力曲线与冷却策略都有现成经验可以调用,省去从零试参数的时间。但设备经验不能直接搬到材料上,最后仍要在自己的研磨段与抛光段把数据校回来。
从行业看,蓝宝石的需求正从照明向消费电子与车载光学扩散:手表与手机镜头的盖板、车载摄像头的保护窗,都在用更大的尺寸换更低的单位成本。对切片厂而言,尺寸与公差必须同时跟上,只做大不做精没有意义。
下一步,公司计划把方片尺寸继续做大,并在更薄的规格上做工艺验证,但前提同样是下游配套与实测数据,而不是参数表上的数字。在此之前,6 英寸与 310 × 310 mm 是这家工厂对外承诺的边界,边界之外的部分,会在询价阶段直接说明。
返回新闻列表